Artykuł sponsorowany
Jak parametry skrawania zmieniają wydajność i gładkość powierzchni przy frezowaniu detali
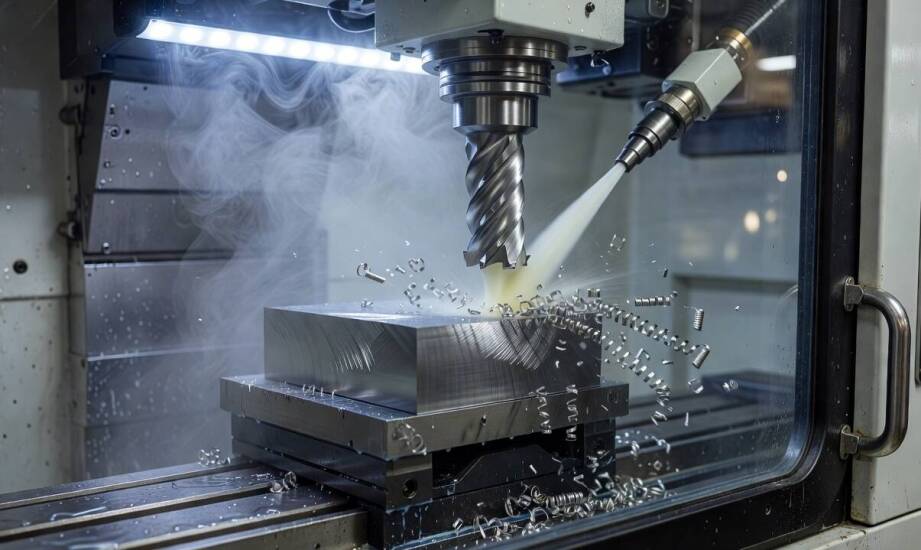
Podczas obróbki ubytkowej te same parametry mogą prowadzić do zupełnie różnych wyników pod względem czasu cyklu i ostatecznej jakości detalu. Operatorzy maszyn często spotykają się z sytuacją, w której identyczne wrzeciono i narzędzie dają raz idealnie gładką płaszczyznę, a innym razem zostawiają widoczne ślady lub wymuszają nieplanowane wydłużenie pracy. Wybór odpowiednich ustawień nigdy nie opiera się na jednej uniwersalnej tabeli, ponieważ każda zmiana wywołuje łańcuch reakcji fizycznych. Błędne zbalansowanie prędkości i posuwu bezpośrednio przekłada się na drgania całego układu, co w skrajnych przypadkach grozi zniszczeniem kosztownego materiału. Zrozumienie mechaniki cięcia ułatwia zachowanie racjonalnego kompromisu między tempem usuwania naddatku a żywotnością płytki wieloostrzowej.
Wpływ parametrów skrawania na obciążenie i stabilność
Głębokość cięcia determinuje objętość usuwanego materiału oraz siły oporu działające na wrzeciono. Zwiększenie tej wartości podnosi obciążenie mechaniczne, co generuje szkodliwe wibracje i przyspiesza fizyczne ścieranie krawędzi. Posuw wyrażany jako odległość na ząb decyduje z kolei o grubości wióra, a zbyt wysoki parametr drastycznie obniża stabilność procesu. Prędkość obrotowa wpływa na temperaturę punktu styku, narzucając tempo, w jakim energia kinetyczna zamienia się w ciepło niszczące powłoki ochronne frezu. Wszystkie te czynniki tworzą system naczyń połączonych, dlatego zmiana jednej wartości wymusza natychmiastową korektę pozostałych ustawień, aby zapobiec przeciążeniu napędu.
Nowoczesne frezowanie cnc polega na ciągłym sterowaniu tymi zmiennymi w zależności od twardości obrabianego stopu. Zbyt wolny posuw sprzyja powstawaniu twardego narostu na krawędzi, który ostatecznie wyłamuje geometrię ostrza. Przekroczenie zaleceń skutkuje natomiast wykruszaniem węglika i widocznym pogorszeniem chropowatości. Prędkość cięcia dla stopów aluminium mieści się zazwyczaj w szerokim przedziale od 200 do 1000 metrów na minutę, podczas gdy twarda stal wymaga redukcji do 50–180 metrów na minutę. Zastosowanie frezu o średnicy 10 milimetrów przy prędkości 300 metrów na minutę narzuca obroty rzędu 9550 na minutę. Pogłębienie przejścia z jednego do trzech milimetrów przy zachowaniu tego samego posuwu bardzo szybko zatrzyma pracę maszyny.
Ograniczenia materiałowe i geometria obrabianego detalu
Specyfika surowca oraz skomplikowana budowa docelowej części mocno zawężają pole manewru przy programowaniu ścieżki narzędzia. Cienkie ścianki wymuszają znaczne zmniejszenie głębokości skrawania, ponieważ nacisk frezu powoduje odkształcenia sprężyste detalu i utrudnia ewakuację wiórów. Branżowe poradniki wskazują orientacyjne granice na poziomie 0,8 milimetra dla wielu metali oraz 1,5 milimetra dla miękkich tworzyw, jednak rzeczywisty próg roboczy zawsze definiuje sztywność mocowania. Złożone kształty z głębokimi kieszeniami zmuszają programistów do stosowania ścieżek adaptacyjnych, które samoczynnie redukują kąt opasania narzędzia w narożach.
Agresywne parametry pogarszają gładkość, pozostawiając powierzchnię o chropowatości Ra na poziomie 3,2 mikrometra lub wyższej. Bezpieczniejsze podejście z mikrometrycznym naddatkiem wykańczającym pozwala osiągnąć wynik w przedziale 0,8–1,6 mikrometra, co spełnia surowe normy przemysłowe. Zwiększa to oczywiście całkowity czas cyklu produkcyjnego. Przeniesienie założeń teoretycznych na realia produkcyjne udowadnia, że sama obróbka frezarska nie zawsze daje gwarancję idealnego wykończenia powierzchni formujących. Z tego powodu zakład Thermo-Tools uzupełnia standardowy proces o precyzyjne szlifowanie płaszczyzn i wiercenie głębokich otworów. Dwuetapowa praca ułatwia zachowanie mikrometrycznych tolerancji wymiarowych przy budowie skomplikowanych matryc.
Znalezienie perfekcyjnych parametrów skrawania to sztuka ciągłego balansowania między oszczędnością czasu a docelową dokładnością wykonania. Próba siłowego przyspieszenia obróbki zawsze przynosi wzrost kosztów narzędziowych i wymusza ręczne korygowanie wad powierzchni. W masowej produkcji priorytet utrzymuje powtarzalność całego procesu, która pozwala uniknąć weryfikowania każdej pojedynczej sztuki opuszczającej komorę maszyny. Świadome operowanie posuwem i obrotami chroni park maszynowy przed przedwczesnym wyeksploatowaniem układów łożyskowania wrzeciona.
Kategorie artykułów
Polecane artykuły

Jak rollbordery wpływają na organizację przestrzeni ogrodowej?

Kluczowe aspekty wyboru okuć stolarskich dla projektów komercyjnych

Jakie są korzyści z wynajmu sprzętu budowlanego w Wyszkowie?
